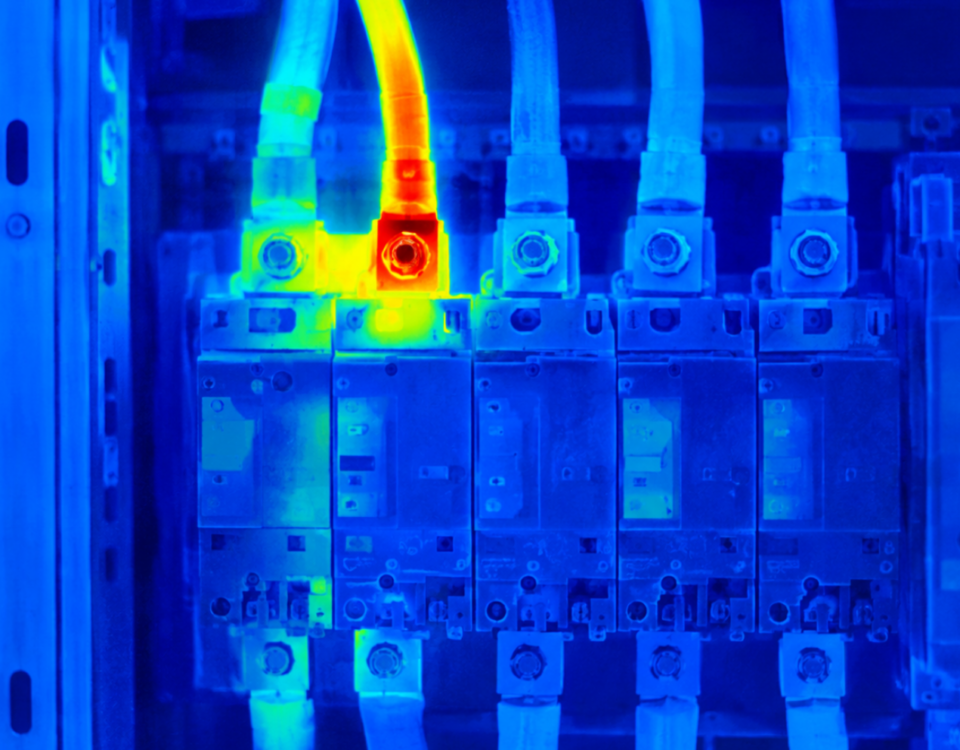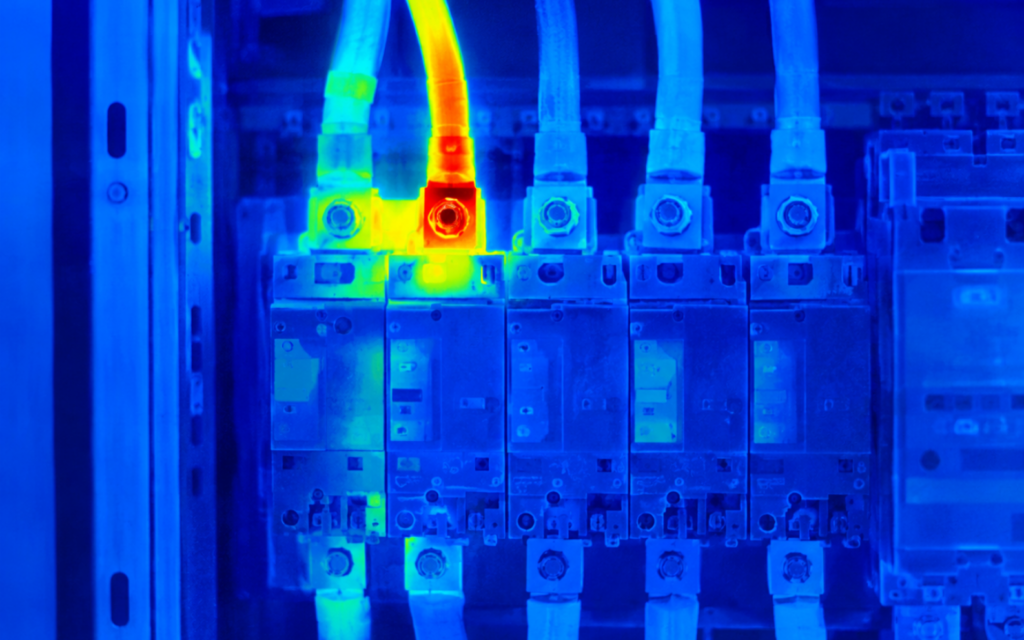
Detección temprana de falso contacto en transformador seco.
September 9, 2025
Reactivo vs. Predictivo: Calculando el costo real del “Downtime” no programado
March 18, 2026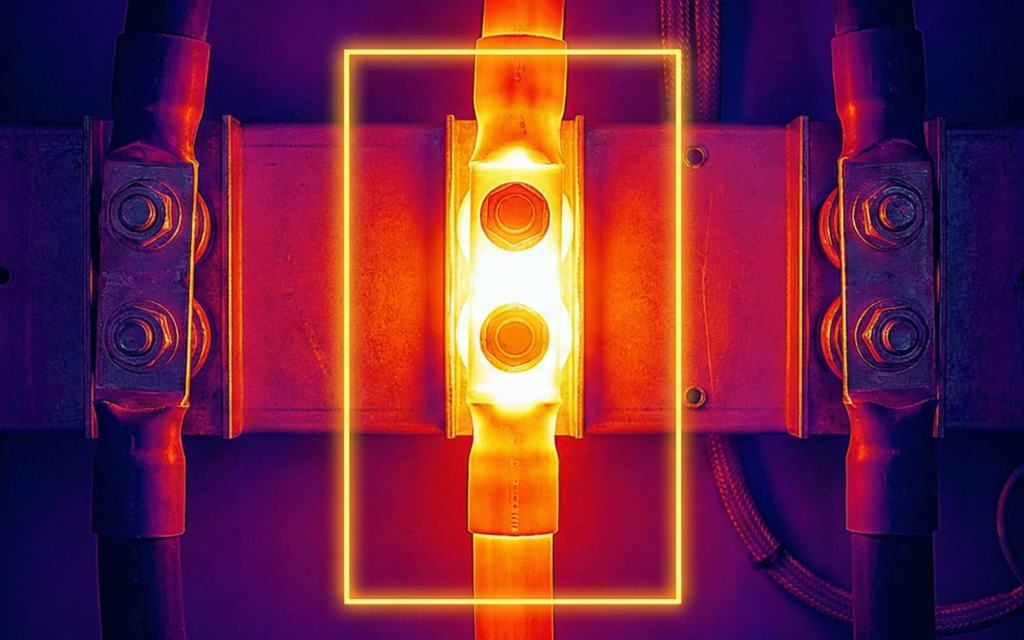
5 razones invisibles en tus tableros eléctricos que causan el 50% de las fallas
Alguna vez te has preguntado por qué ocurren incendios eléctricos en plantas que, en teoría, cumplen con todos sus mantenimientos? La respuesta es incómoda pero real: el peligro no siempre avisa con chispas o humo. La mayoría de las veces, las señales son completamente silenciosas, hasta que es demasiado tarde.
Según la Electrical Safety Foundation International (ESFI), el 70% de las muertes relacionadas con electricidad en industrias ocurren en ocupaciones no eléctricas. Esto significa que el riesgo no está solo en la subestación o en manos de los electricistas. Está en el día a día de tu operación, donde nadie lo espera.
Los tableros eléctricos son como el corazón de tu planta. Distribuyen energía a cada máquina, cada proceso, cada línea de producción. Pero ese corazón puede estar fallando sin que nadie lo note, porque las señales de advertencia son “invisibles al ojo humano”.
A continuación, revelamos las 5 señales invisibles que se acumulan silenciosamente hasta convertirse en una emergencia, y lo más importante: cómo detectarlas a tiempo.
1. Conexiones flojas que generan calor invisible
Imagina esto: un tornillo en una bornera de tu tablero principal se afloja apenas 1 milímetro. No es algo que notes visualmente. No hay humo. No hay chispas. Pero ese pequeño espacio de aire genera resistencia eléctrica, y la resistencia genera calor.
Datos de Grace Technologies indican que las conexiones flojas son la “causa número uno de fallas eléctricas industriales”, responsables de más del 30% de todos los fallos registrados.
¿Por qué sucede? La vibración natural de la maquinaria, los ciclos de expansión térmica (el metal se calienta y se contrae constantemente), y el desgaste del tiempo provocan que los tornillos en breakers y borneras se aflojen gradualmente. Mientras ese tornillo sigue aflojándose, la temperatura en ese punto puede subir de 50°C a 60°C, luego a 90°C, todo esto sin que nadie lo sepa.
Escenario real: Un técnico abre un tablero para una inspección de rutina y nota que una bornera tiene el plástico derretido. Al revisar, encuentra que el tornillo estaba flojo. La pregunta que nadie puede responder: ¿cuánto tiempo estuvo así? ¿Estuvo a punto de causar un incendio la semana pasada?
La lección es clara: El problema no es solo el daño físico. Es el tiempo de inactividad, los pedidos atrasados, los clientes insatisfechos. Una conexión floja de $2 puede convertirse en una pérdida de $50,000 en cuestión de horas.
Escenario Real: Un técnico abre un tablero para una inspección de rutina y nota que una bornera tiene el plástico derretido. El tornillo estaba flojo. La temperatura había subido de 50°C a 120°C gradualmente. Nadie sabe cuánto tiempo estuvo a punto de causar un incendio.
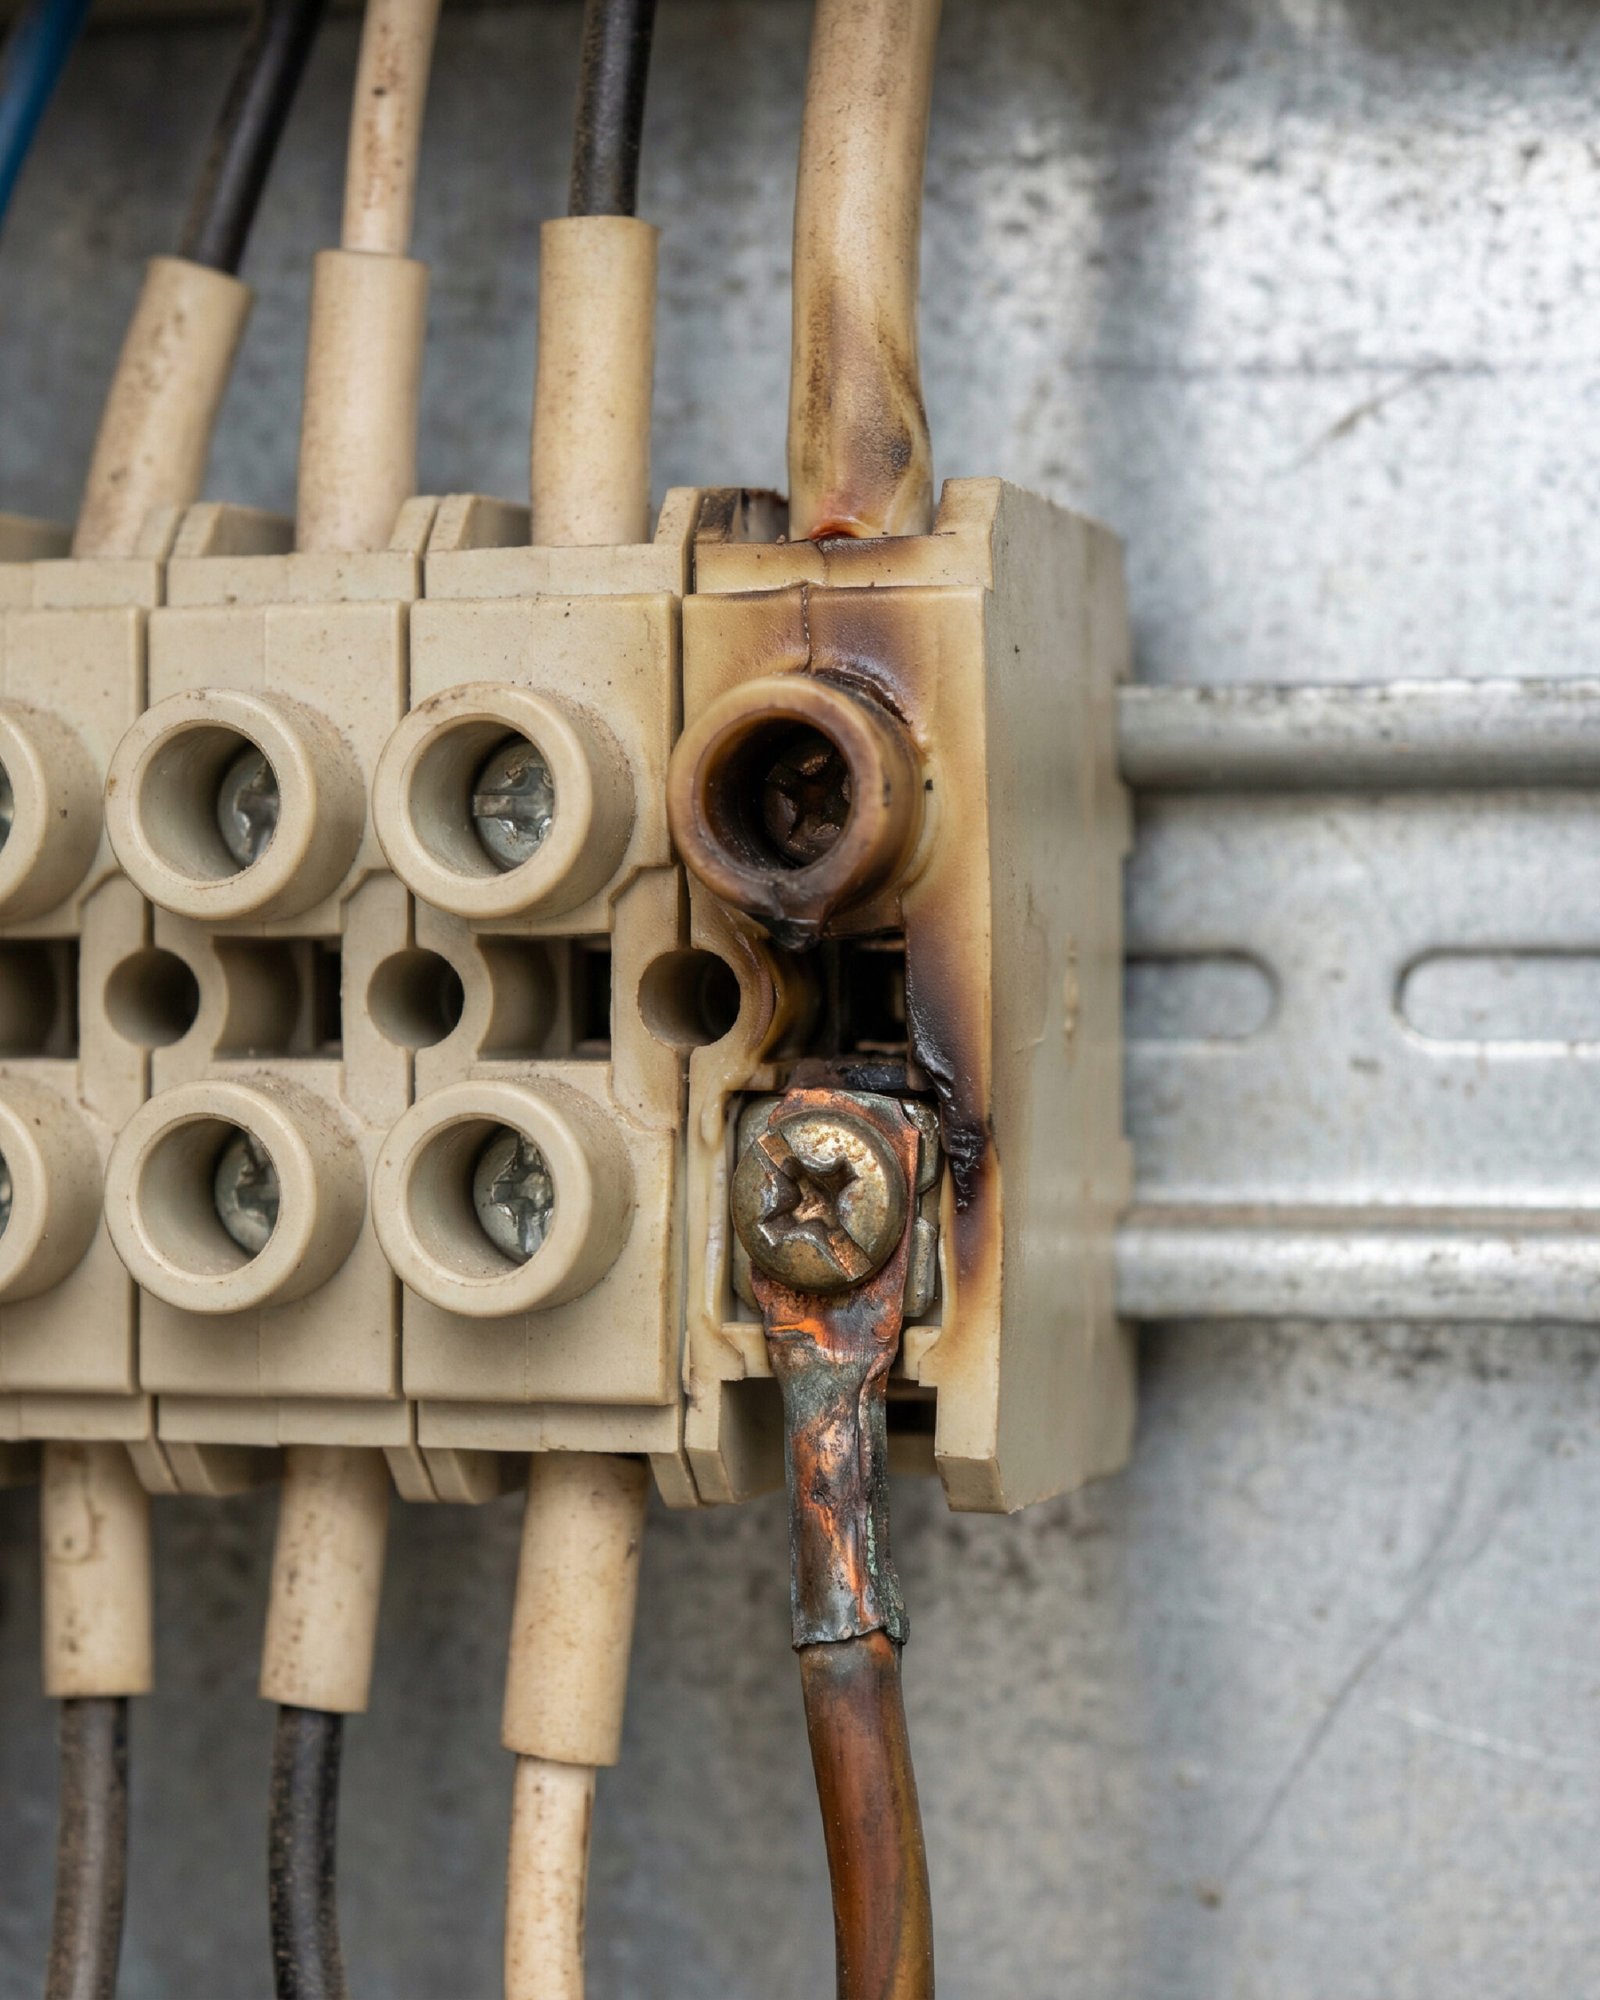
Los incendios comienzan a dar señales, pero con señales que el ser humano no es capaz de percibir. Por eso, es indispensable utilizar herramientas que protejan a el funcionamiento de tu planta.
2. Sobrecargas que se acumulan sin notarse
La sobrecarga eléctrica no siempre significa que se dispare un breaker de inmediato. A veces, simplemente significa que un circuito está operando al 85% de su capacidad nominal cuando debería estar al 60%. Y eso genera calor… mucho calor.
Cuando la corriente eléctrica pasa por un conductor, genera calor por un fenómeno llamado “efecto Joule”. Entre más corriente pase, más calor se produce. Si un cable está diseñado para soportar 100 amperes pero está manejando 85 de forma continua, ese cable se va calentando día tras día. Los aislamientos se degradan. El material se reseca. Y eventualmente, falla.
Muchas veces, esta sobrecarga no es por un problema evidente. Es porque conectaron "solo una máquina más" a un circuito que ya estaba al límite. O porque una línea de producción aumentó su demanda de energía pero nadie actualizó el sistema eléctrico.
Escenario real: Una planta de inyección de plástico decide agregar una máquina extra al taller. La conectan al mismo circuito que las otras cuatro máquinas. Todo funciona bien por 6 meses. Hasta que un día, el cable alimentador principal se quema por dentro.
Resultado: 8 horas de downtime, $15,000 en pérdidas, y una reparación de emergencia que cuesta el triple que una programada.
La lección es clara: las sobrecargas no explotan dramáticamente, se acumulan silenciosamente hasta que algo cede.
Escenario Real: Una planta de inyección de plástico agrega una máquina extra al circuito existente. Todo funciona por 6 meses, hasta que el cable alimentador principal se quema internamente.
Resultado: 8 horas de inactividad y $15,000 en pérdidas.
3. Desbalance de fases
Este es uno de los problemas más comunes y más ignorados. En un sistema trifásico (que es lo que usa la mayoría de industrias), la corriente debería estar distribuida de manera equitativa entre las tres fases. Pero en la realidad, esto casi nunca pasa.
¿Qué significa desbalance? Imagina que la Fase A está trabajando al 90% de su capacidad, la Fase B al 50% y la Fase C al 70%. La Fase A está sobrecargada. Genera más calor. Se desgasta más rápido. Y eventualmente, falla.
El desbalance puede ocurrir porque se conectaron más cargas a una fase que a las otras, porque algún equipo falló y se redistribuyó la carga sin planearlo, o simplemente porque nadie verificó la distribución cuando se hicieron cambios en la planta.
Escenario real: Un gerente de mantenimiento nota que un breaker en particular se está disparando con más frecuencia que los demás. Al medir las fases, descubre que una de ellas está manejando el doble de corriente que las otras dos. Nadie lo había notado porque el sistema "funcionaba" — hasta que dejó de funcionar.
El desbalance no solo causa fallas prematuras. También aumenta el consumo de energía y reduce la eficiencia de los motores conectados. Es un problema que cuesta dinero todos los días, aunque no lo notes.
Escenario Real: Un gerente de mantenimiento nota que un breaker se dispara frecuentemente. Al medir, descubre que una fase maneja el doble de corriente que las otras. El sistema "funcionaba" hasta que colapsó.
4. Acumulación de polvo conductor
Esto suena menor, pero no lo es. En ambientes industriales, el polvo se acumula en todas partes, incluyendo dentro de los tableros eléctricos. Y dependiendo del tipo de polvo, puede ser conductor de electricidad.
El polvo metálico (de procesos de rectificado o corte), el polvo de carbón (de ciertas industrias), e incluso el polvo común cuando se mezcla con humedad, puede crear caminos conductores entre terminales que deberían estar aisladas. Esto genera arcos eléctricos y tracking (caminos de fuga).
Mientras el polvo se acumula, la resistencia dieléctrica (la capacidad del aire de evitar que pase corriente) disminuye. Y un día, una pequeña chispa viaja por ese camino de polvo y se convierte en un arco eléctrico sostenido.
Escenario real: Durante una inspección con cámara UV (ultravioleta) o ultrasonido, un técnico detecta pequeñas descargas eléctricas en un tablero de control. Al abrir el tablero, encuentra una capa de polvo conductor que estaba creando un puente entre dos borneras. Si no se detecta a tiempo, ese polvo eventualmente causa un cortocircuito que puede destruir el tablero completo, o peor, iniciar un incendio.
La prevención es simple pero crítica: limpieza periódica de tableros y verificación de que los sellos están funcionando correctamente. Pero sin un sistema de detección continua, es imposible saber cuándo el polvo ya cruzó el umbral peligroso.
Escenario Real: Una inspección con cámara UV detecta pequeñas descargas en un tablero. Al abrirlo, encuentran una capa de polvo conductor creando un puente entre dos borneras. Detectarlo a tiempo evitó una explosión.
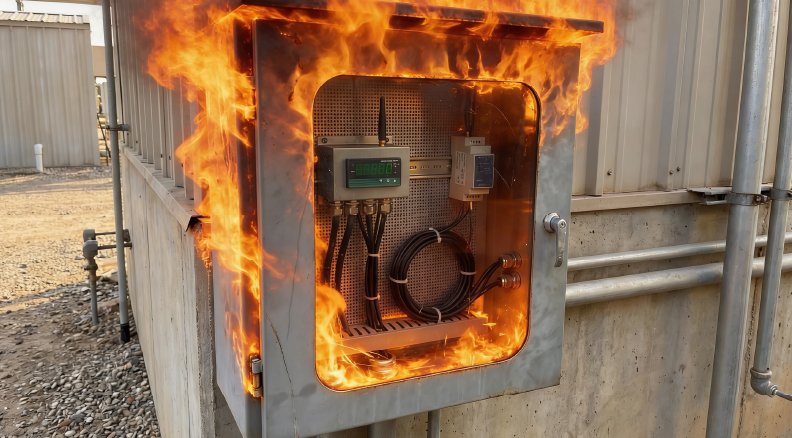
La implementación de herramientas de mantenimiento predictivo permite identificar el momento preciso para intervenir un sistema, facilitando su programación y ejecución sin interrumpir la operatividad de la planta.
5. Oxidación en borneras y conexiones
Este es el enemigo silencioso de los ambientes húmedos o costeros. La oxidación (corrosión) crea una capa de óxido entre dos superficies metálicas que deberían tener contacto eléctrico perfecto. Esa capa de óxido actúa como una resistencia adicional y ya sabemos qué genera la resistencia: calor.
La oxidación no ocurre de la noche a la mañana. Se desarrolla gradualmente, mes tras mes, especialmente en lugares con humedad alta o donde hay exposición a químicos en el aire. Muchas veces, el tornillo se ve bien desde afuera. Pero cuando lo aflojas, descubres que la superficie de contacto está completamente oxidada.
El problema es que la oxidación es un proceso exponencial. Una vez que empieza, acelera su propio deterioro porque el calor generado aumenta la velocidad de corrosión. Es un círculo vicioso.
Escenario real: Una planta cerca de la costa tiene problemas recurrentes en un tablero específico. Cada 6 meses, un breaker falla. Al investigar, descubren que todas las conexiones están oxidadas por la humedad del mar. Nadie lo había notado porque los tornillos se veían "normales" desde afuera.
En zonas costeras o con alta humedad, la oxidación no es una posibilidad — es una certeza. La pregunta es cuándo la vas a detectar.
Escenario Real: Una planta costera sufre fallas de breakers cada 6 meses. La investigación revela oxidación interna en las conexiones debido a la brisa marina, invisible desde el exterior del tornillo.
El enemigo común: El sobrecalentamiento invisible
¿Notaste el patrón? Todas estas 5 señales tienen algo en común: generan calor que no puedes ver.
Y ese es exactamente el problema. No puedes ver el calor a simple vista. No puedes sentirlo sin acercarte peligrosamente a equipos energizados. Y para cuando alguien nota humo u olor a quemado, el problema ya lleva semanas o meses desarrollándose.
En Estados Unidos, los fallos eléctricos causan más de 50,000 incendios industriales al año, generando daños superiores a un promedio de $1,300 millones de dólares en industrias grandes. La gran mayoría de estos incendios empezaron con un sobrecalentamiento que nadie detectó a tiempo.
¿Por qué la termografía anual no es suficiente?
Muchas empresas confían en una inspección termográfica una vez al año como su principal herramienta de prevención. Y sí, la termografía es valiosa — pero tiene una limitación fundamental: es una fotografía de un momento exacto.
Imagina que tu inspección termográfica se hace en marzo. El técnico revisa todos los tableros, toma imágenes térmicas, y todo sale limpio. Verde. Sin problemas. Perfecto.
Pero en abril, un operario conecta una máquina nueva al Tablero B. Esa máquina aumenta la carga en un 15%. Nadie lo documenta. En mayo, uno de los tornillos en ese tablero se afloja por la vibración de la nueva máquina. En junio, el calor acelera la degradación del aislamiento. En julio, el cable falla.
Tu planta estuvo operando ciega durante 4 meses entre inspecciones. Y ese es exactamente el tiempo que el problema necesitó para convertirse en una crisis.
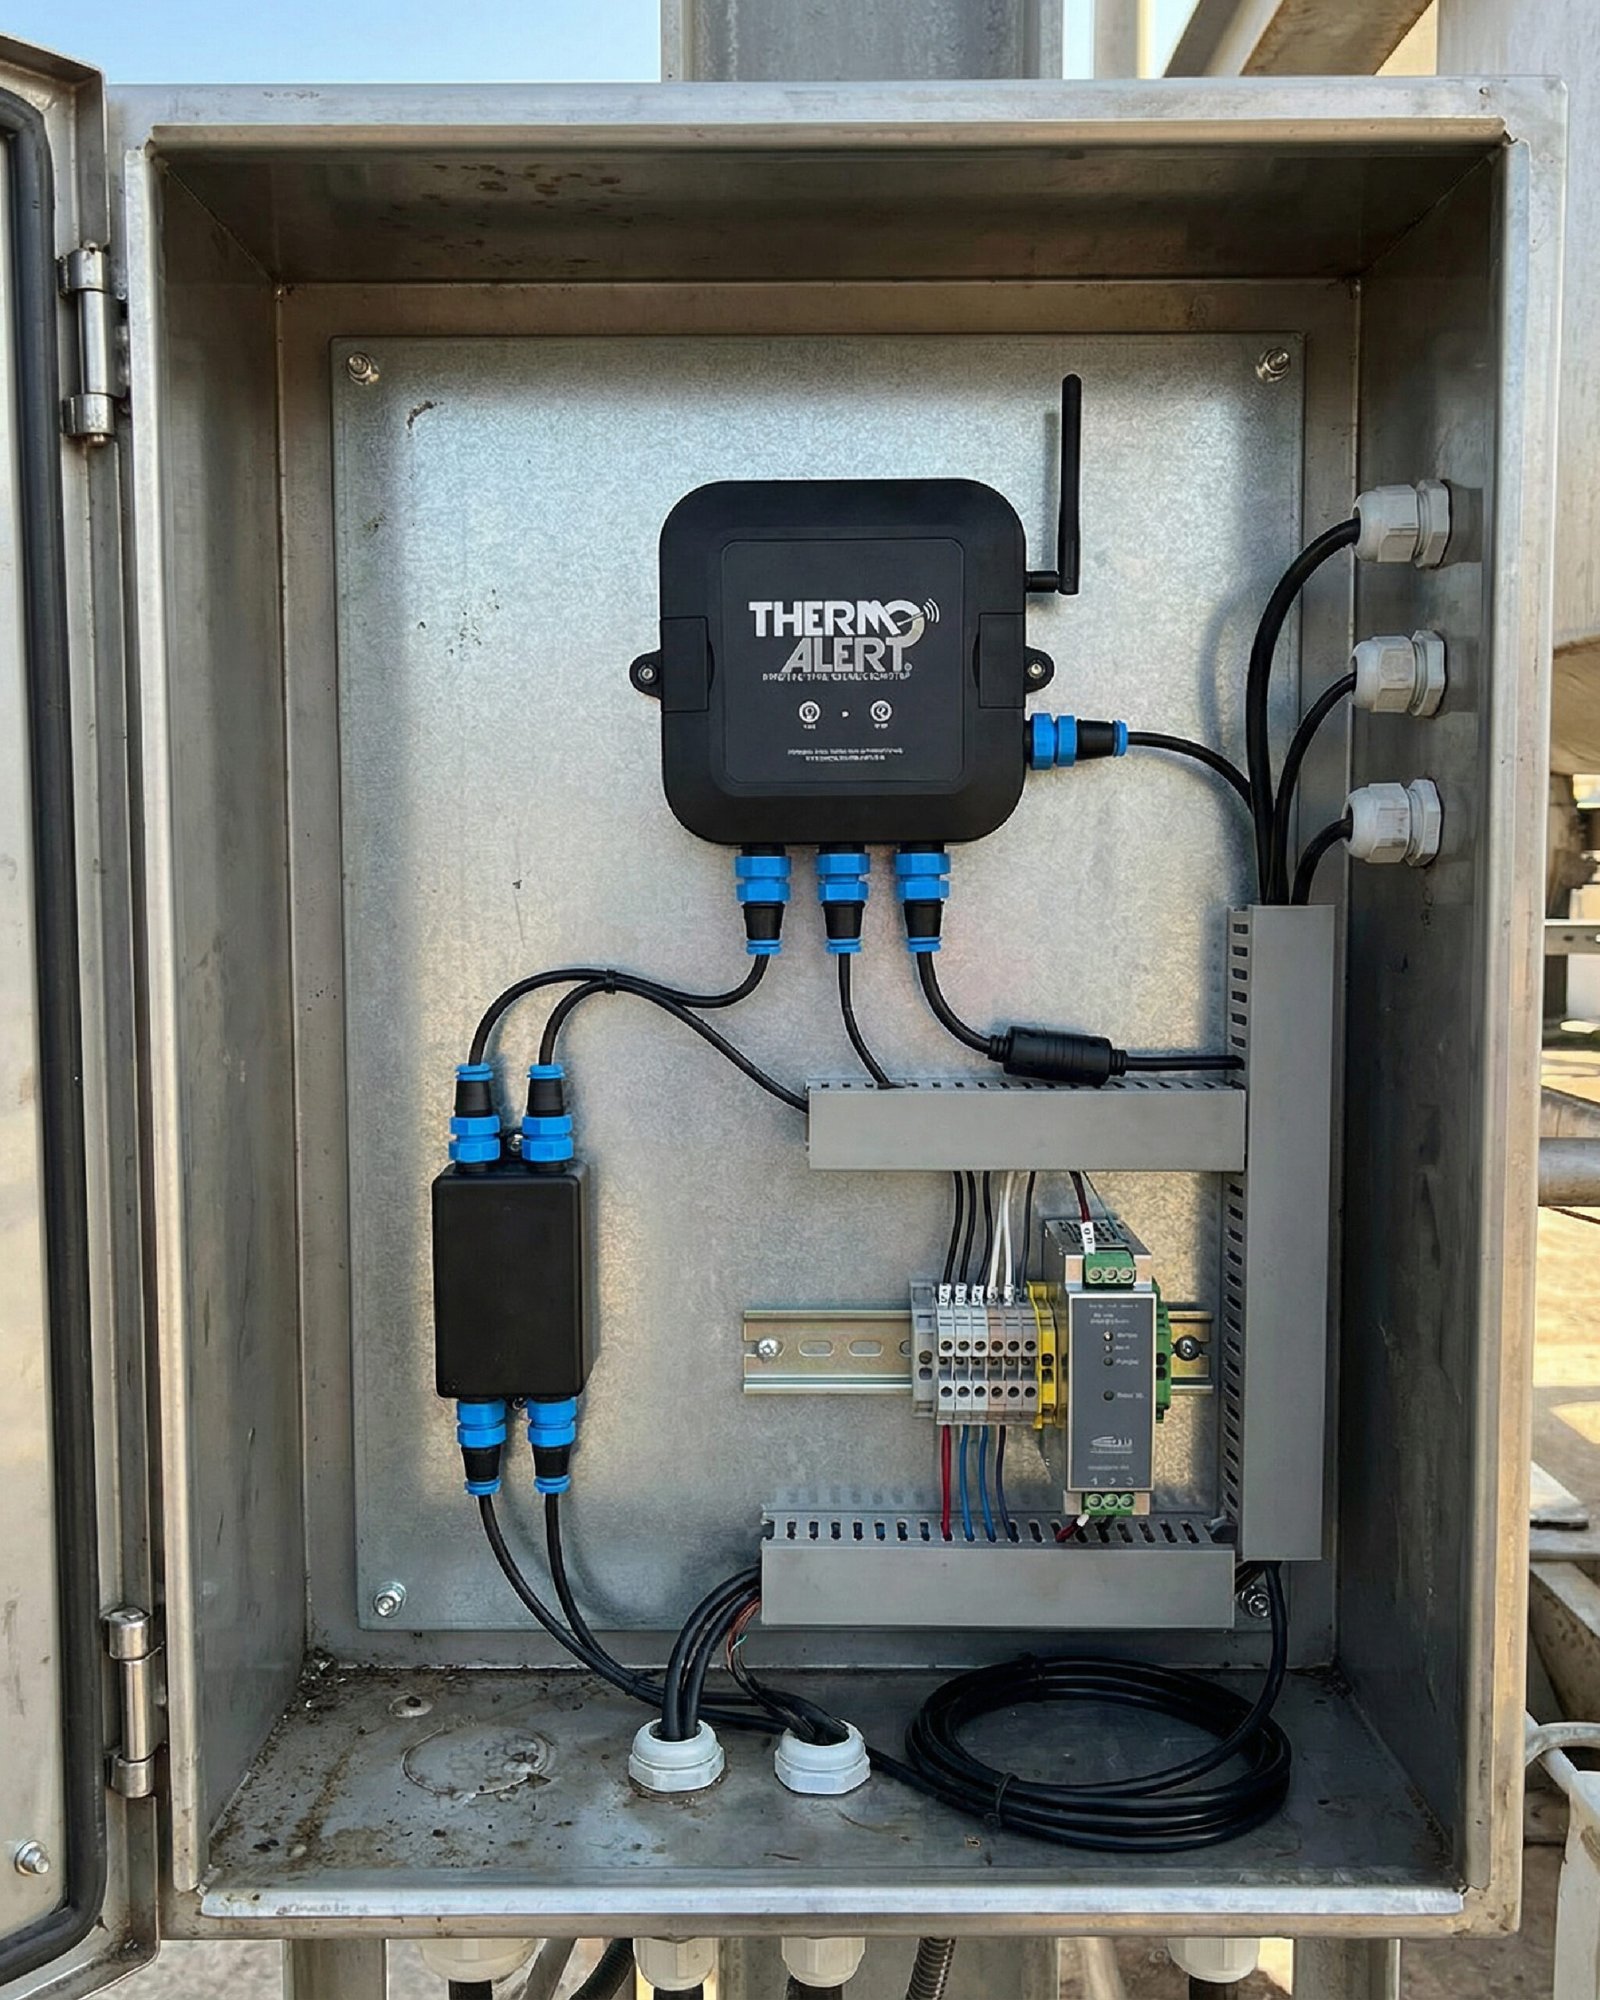
THERMOALERT® pone a tu disposición soluciones que se adaptan a tus necesidades, permitiéndote realizar un análisis en tiempo real del estado de tu planta.
La solución: Detección visual y digital, 24/7
Entonces, ¿cómo detectas algo que no puedes ver? La respuesta está en usar tecnología que hace visible lo invisible.
En THERMOALERT®, nuestra solución es un sistema de dos niveles diseñado específicamente para eliminar esos puntos ciegos:
Nivel 1: Detección Visual Permanente (THERMOALERT® Secure Building)
Son adhesivos termosensibles que instalas directamente en cada punto de conexión crítico de tus tableros: borneras, breakers, barras colectoras, terminales de transformadores.
¿Cómo funcionan? Cada adhesivo tiene tres estados de color:
- Negro: Temperatura normal (0°C – 50°C) → Todo está bien
- Marrón: Temperatura de precaución (51°C – 59°C) → Algo está empezando a calentarse
- Naranja fluorescente: Temperatura crítica (+60°C) → Acción inmediata requerida
Nivel 2: Monitoreo Digital Continuo (THERMOALERT® PRO)
Para tus equipos más críticos como: transformadores principales, interruptores de potencia principales, celdas y más — ofrecemos sensores IIoT que monitorean temperatura en tiempo real, las 24 horas del día, los 7 días de la semana.
¿Qué hace especial a nuestro sistema:
- Conectividad GSM-4G autónoma: No necesitan WiFi, no dependen de la red de tu planta.
- Plug & Play real: Los sacas de la caja, los instalas en los puntos de conexión, empiezan a funcionar.
- Alertas automáticas: Mensaje instantáneo si la temperatura sube.
- Históricos automáticos: Cada dato registrado para auditorías.
Un gerente de planta recibió una alerta a las 11:30 PM un viernes: "Transformador #4 - Temperatura 78°C". Intervino esa misma noche. Encontró una bornera sobrecalentada por un falso contacto. Costo de reparación: $80. Costo evitado: $120,000 en reemplazo de transformador + downtime.
Conclusión: Deja de buscar el problema — empieza a verlo.
El mantenimiento tradicional funciona así: esperas a que algo falle, reaccionas, reparas, y esperas que no vuelva a pasar. El mantenimiento predictivo tradicional es mejor, pero intermitente — inspecciones cada cierto tiempo.
THERMOALERT® elimina los puntos ciegos. Los adhesivos te dan visibilidad permanente que cualquiera puede verificar. Los sensores digitales te dan monitoreo continuo con alertas automáticas.
Ya no tienes que buscar el problema. El problema se hace visible para ti.
¿Tus tableros son seguros o solo lo parecen ser?
No dejes que una conexión floja de $2 se convierta en una pérdida de $50,000. No dejes que un tornillo aflojado sea el origen de un incendio que pone en riesgo a tu personal.
👉 Solicita hoy una auditoría visual con nuestros especialistas. Revisaremos tus tableros críticos sin costo, identificaremos los puntos de mayor riesgo, y te mostraremos exactamente cómo implementar un sistema de detección que funcione 24/7.
No esperes a que el problema te encuentre. Encuéntralo tú primero.